Séries PT · SV · GT
Linhas de pultrusão
Três sistemas de tração para perfis pultrudados de PRFV, na faixa de 3 a 60 t de força de tração. A configuração sai do desenho do seu perfil, não de um catálogo — e o molde é projetado pelo mesmo time técnico.
Solicitar orçamento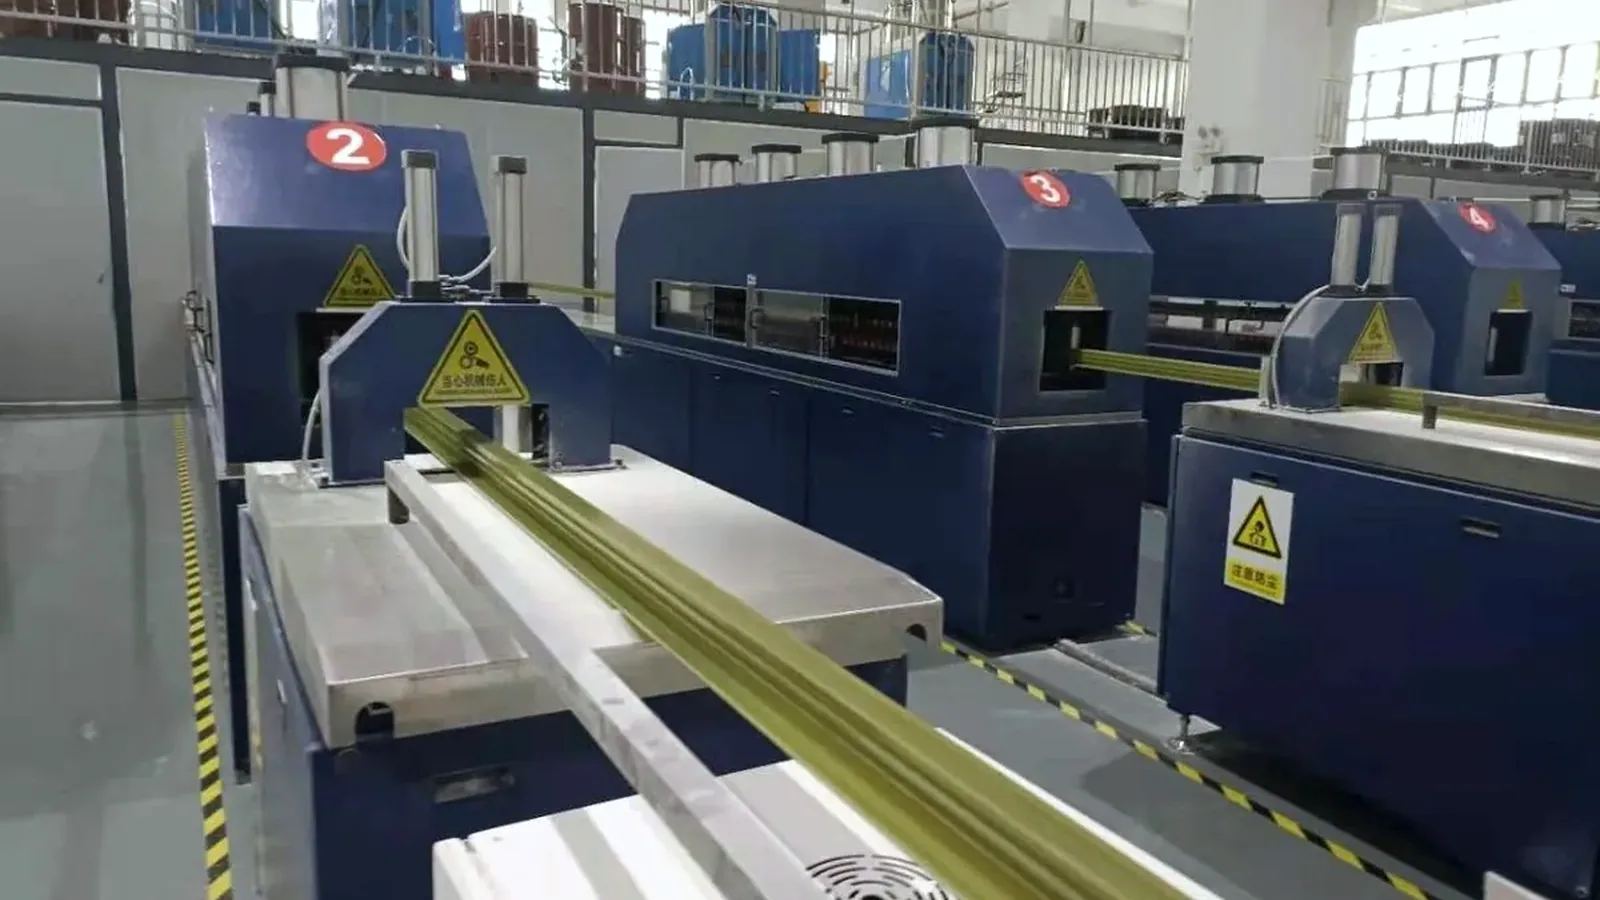
Como funciona uma linha de pultrusão
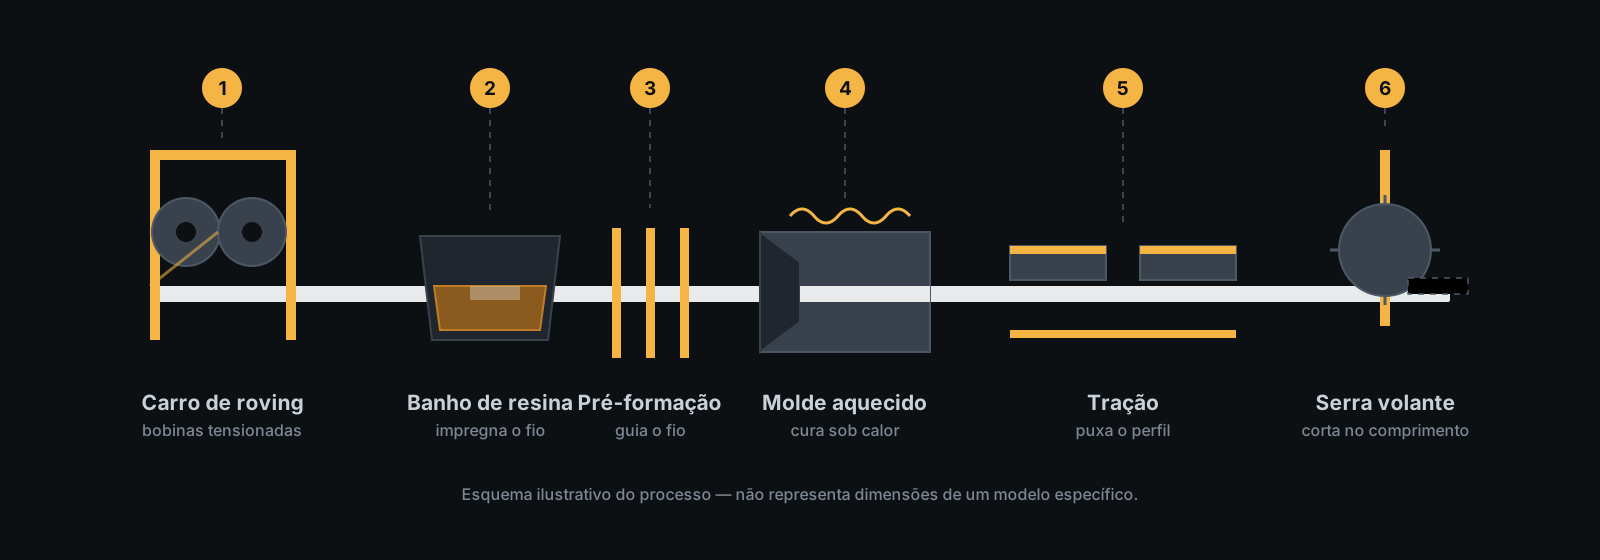
Fibra seca entra por um lado, perfil curado sai pelo outro. Entre os dois pontos, tudo tem um trabalho só: molhar a fibra por inteiro, organizá-la na seção do projeto, curar a resina antes da saída do molde e puxar a velocidade constante. Quando o perfil sai errado, o defeito quase sempre começou algumas etapas antes.
- 01
Carro de roving e tensionamento
Os fios entram em paralelo, com a mesma tensão. Fio frouxo faz laço e sai como bolha; fio apertado rompe filamento e tira resistência. A guia separa os fios até o banho.
- 02
Banho de resina
Molhar fibra por fibra, sem ar entre elas. A mistura leva carga, iniciador e aditivos, e a temperatura do banho é controlada porque a reação já começou. Fibra úmida atrapalha a cura.
- 03
Pré-formação
Guias tiram o excesso de resina, alinham os fios e introduzem a manta quando existe. Aqui o teor de resina é acertado e a seção é fechada: o molde recebe material organizado.
- 04
Molde aquecido
O perfil entra frio, amolece, gelifica e cura antes de sair — em zonas de aquecimento independentes. Progressão errada vira trinca superficial, perfil pegajoso ou resíduo no canal. A resina contrai ao curar e a fibra não: a matriz compensa isso e o ângulo de saída.
- 05
Tração
As garras puxam de forma contínua, alternando o aperto. O ponto crítico é o sincronismo com a saída do molde: descompasso gera variação de espessura, estria e, no limite, ruptura no canal. A força vence o atrito — não é a maior, é a necessária.
- 06
Serra volante
A serra corta acompanhando o movimento, no comprimento programado, sem parar a produção. Disco e refrigeração definem o acabamento da ponta: corte mal ajustado lasca a fibra. O pó de vidro pede exaustão.
As três séries: PT, SV e GT
A diferença entre as três não é só tamanho. Cada série cobre uma faixa de força de tração, e o que decide a escolha é o perfil que você vende e o ritmo da programação: um perfil que fica semanas na linha e outro que troca toda semana pedem máquinas diferentes.
Hidráulica
Tração: 6–60 t
Seção média a grande, parede consistente e regime contínuo: o perfil que fica semanas na linha.
- —Garras hidráulicas, com troca rápida para outra seção
- —Bomba de vazão fixa: simples de manter e diagnosticar
- —Atenção: em regime variável, parte da energia vira calor no óleo
Servo-hidráulica
Tração: 20–40 t
Quem roda vários perfis na mesma linha e precisa repetir o resultado depois de cada troca.
- —Bomba servo comandada por demanda
- —Receita por perfil salva no HMI: velocidade, zona e força
- —Atenção: custo inicial maior e eletrônica que pede assistência
De esteira
Tração: 3–10 t
Seção pequena e média, parede fina e epóxi: perfis que pedem velocidade baixa e tração constante.
- —Tração por esteira com pressão hidráulica
- —Sem o pulso de aperto das garras: bom para parede fina
- —Atenção: não serve para seção grande
Comparação por critério
- Perfil típico
- PTSeção média a grande, parede grossa
- SVSeção média a grande, com trocas de perfil
- GTSeção pequena, parede fina, epóxi
- Tração
- PTGarras, bomba de vazão fixa — 6–60 t
- SVGarras, bomba servo — 20–40 t
- GTEsteira hidráulica — 3–10 t
- Troca de seção
- PTGarra e pressão, manual
- SVReceita salva no HMI
- GTPressão e guias
- Energia
- PTDemanda constante
- SVConsome conforme o ciclo
- GTMenor demanda instalada
- Quando não vale
- PTPerfil que muda toda semana
- SVOrçamento apertado
- GTParede grossa e seção grande
O que define a configuração
A linha não é escolhida em uma tabela e adaptada depois. Ela é montada a partir destas variáveis, e mexer em uma move as outras.
Dobrar a velocidade pede mais molde ou resina mais rápida. Parede grossa demora a curar e pede molde maior. Seção assimétrica exige que a tração compense o lado que puxa mais. Nada disso aparece em folha de catálogo — por isso a primeira pergunta não é sobre preço, é sobre o desenho e o seu cliente.
- Seção
- Área e perímetro definem o atrito; parede grossa pede cura mais lenta; seção assimétrica puxa para o lado.
- Fibra
- Tipo de roving e se entra manta. Fibra desalinhada custa resistência; fibra demais custa molhabilidade.
- Resina
- Poliéster, éster-vinílica, epóxi ou poliuretano: cinética e contração diferentes mudam zonas, molde e velocidade.
- Fios
- Transformam seção em força necessária. Mudam o leque de entrada, a pré-formação e a tração.
- Velocidade
- Você define a velocidade que o mercado paga. A linha é dimensionada para sustentá-la.
- Molde
- O comprimento é o tempo de residência: resina lenta ou parede grossa exigem mais molde.
- Entrega
- Barra ou bobina muda o fim da linha: serra volante de um lado, bobinador do outro.
- Energia e ambiente
- Tensão e frequência que você declara, mais temperatura e umidade da fábrica.
Por que a proposta não começa por tonelagem
Nossa faixa é declarada: linhas de 3 a 60 t de força de tração. Isso responde à pergunta do fornecedor, não à sua. Dentro dessa faixa, a força que a sua linha precisa sai de uma conta — o atrito do molde com a sua seção, o tipo e o número de fios, a resina e a velocidade alvo — e não de uma escolha na tabela.
Some a isso um problema de vocabulário. Fornecedores medem a força de tração de formas diferentes: uns informam o valor nominal, outros o de pico; uns por garra, outros o total. O mesmo número significa coisas opostas em duas propostas — não serve para comparar fornecedor nem para prever se a máquina puxa o seu perfil. O valor calculado fica na proposta com as premissas usadas, e aí você compara o que é comparável.
Temos 3 a 60 t; qual delas serve o seu perfil é conta, não catálogo.
O que não está incluso na proposta padrão
Escopo é onde o orçamento de importação sai do previsto. Estes itens ficam fora da proposta, e cada um aparece nomeado por escrito.
- —Obra civil, base, piso industrial e nivelamento
- —Entrada de energia, transformador, cabeamento e aterramento
- —Ar comprimido, gás e água de resfriamento
- —Resina, fibra, carga, iniciador e desmoldante
- —Ponte rolante, empilhadeira e movimentação interna
- —Frete internacional, seguro, tributos e desembaraço
- —Operador e equipe de produção (o treinamento entra)
- —EPI, exaustão e tratamento de ar da sua fábrica
- —Peças de desgaste do primeiro ciclo
- —Molde, quando não contratado junto
O que entra está listado com a mesma clareza: estrutura e tração, pré-formação e guias de roving, banho de resina, molde quando contratado em conjunto, serra volante, painel com HMI, documentação e teste de tração.
Preferimos perder um item de escopo a discutir quem paga a base de concreto na montagem.
Da proposta ao primeiro perfil
- 01
Desenho
Seção em DXF, STEP ou PDF, com cotas e espessura.
- 02
Configuração
Série, força calculada, zonas e comprimento de molde.
- 03
Proposta
Escopo, prazo, pagamento e o que não está incluso.
- 04
Fabricação
Montagem, teste de tração e conferência do molde.
- 05
Embarque
Inspeção final, documentação e logística.
- 06
Start-up
Montagem acompanhada, primeiro perfil e treinamento.
Perguntas frequentes
Qual a diferença real entre PT, SV e GT?+
PT e SV puxam com garras hidráulicas; muda como a pressão é gerada. A PT usa bomba de vazão fixa; a SV usa bomba servo sob demanda e gasta menos energia. A GT troca a garra por esteira: sem o pulso de aperto, vai bem em parede fina, mas não em seção grande.
Vocês fornecem a linha completa ou só a máquina de tração?+
A linha sai completa: pré-formação, banho de resina, molde, tração, serra volante e painel. Carro de roving, cortador de manta e bobinador entram quando o perfil pede. Se você já tem parte da linha, dizemos o que ainda cobre.
Como é definida a força de tração?+
A faixa da empresa vai de 3 a 60 t de força de tração: PT de 6 a 60 t, SV de 20 a 40 t e GT de 3 a 10 t. Dentro da faixa, a força do seu perfil é calculada pela seção, pelo tipo e número de fios, pela resina e pela velocidade alvo — o valor e as premissas vão na proposta. Tonelagem de outro fornecedor: pergunte se é nominal ou de pico.
Consigo trocar de perfil na mesma linha?+
Sim, trocando o molde e ajustando tração, temperatura por zona e velocidade. Na SV a receita fica salva no HMI e a linha volta em poucos passos; na PT a troca é manual. O tempo de troca define quantos perfis cabem na programação.
A linha vem preparada para a rede elétrica brasileira?+
Para a tensão e a frequência que você declarar. A rede brasileira opera em 60 Hz, diferente da europeia, e isso muda motor, inversor e painel — por isso energia é uma das primeiras perguntas.
A linha atende à NR-12?+
A análise de risco e a conformidade da instalação são assinadas pelo responsável técnico e pelo engenheiro de segurança da sua planta. O que fazemos é fornecer as proteções e dispositivos que essa análise exigir — paradas de emergência, proteções móveis, sinalização — e declarar cada item na proposta. Não emitimos laudo da sua instalação: ele é da planta que opera a linha.
O que acompanha a máquina e como funciona o start-up?+
Documentação técnica, lista de peças, desenho de interface do molde e relatório de inspeção. O start-up acompanha a montagem e o primeiro perfil, com treinamento de produção e manutenção. Atendimento em português, direto da fábrica em Nanjing.
Quer ver a linha operando? Enviamos vídeo do processo e a configuração de uma linha semelhante — sem cliente identificado.
A linha rodando
Gravação na fábrica, sem edição: o roving entra no banho, passa pela pré-formação e o perfil sai na saída do molde.
Tem o desenho do perfil?
Envie a seção, a resina e a produção que você precisa entregar. Devolvemos a configuração da linha, o escopo por escrito e a força calculada para o seu perfil.
Resposta em até 4 horas úteis (horário de Brasília)