Periférico
Serra volante: corte do perfil em movimento
A serra acompanha o perfil pultrudado na saída do molde e corta no comprimento programado, sem parar a tração. A ponta não depende só do disco: depende de fixação, avanço e do que se faz com o pó.
Solicitar orçamento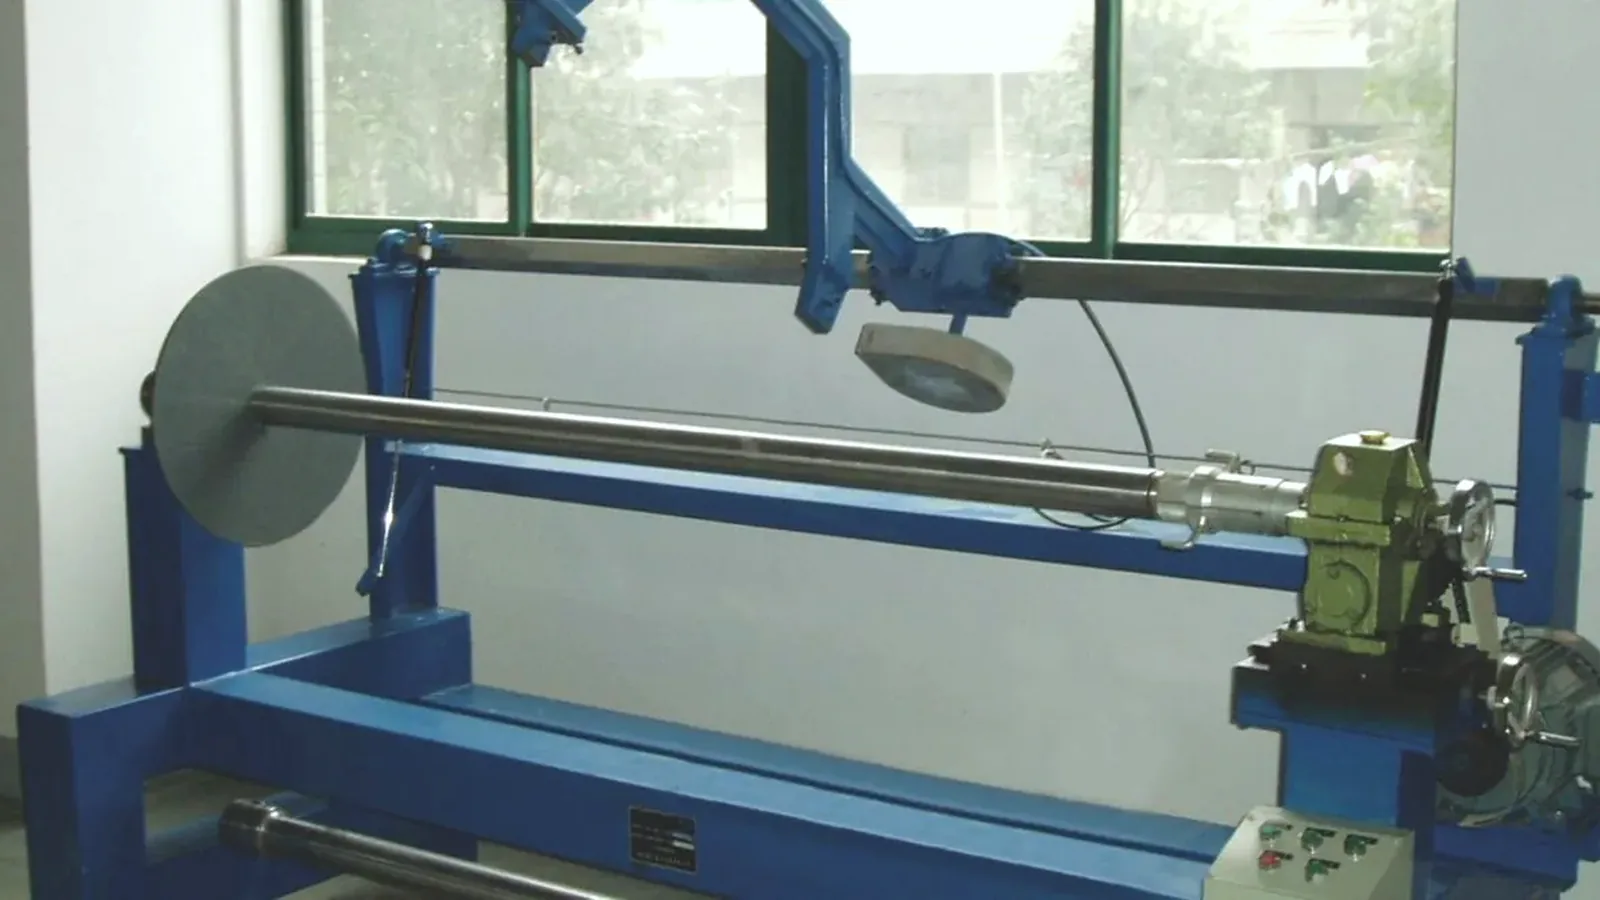
Por que cortar em movimento
Parar a linha para cortar cobra em três lugares. O molde continua aquecido e a resina reagindo: o trecho parado cura fora do regime ajustado. A tração perde o sincronismo e volta por uma rampa. E o perfil, parado sob tensão no aperto, sai marcado.
Com a serra volante o corte deixa de ser parada e passa a ser etapa simultânea: a máquina viaja com o perfil, prende e corta. O limite vira a soma entre velocidade de tração e tempo de corte. Em parede fina quase não pesa; em parede grossa, pesa — e aí quem limita o ciclo dalinha de pultrusão é a serra, não a tração.
O que decide a qualidade do corte
- Disco e rotação
- A rotação define a velocidade com que o grão encontra a fibra. Rápido demais esquenta a resina e queima a borda; lento demais esmaga a fibra. O disco segue o material: vidro e carbono não gastam o mesmo.
- Avanço
- É a variável que mais aparece no refugo. Avançado, a fibra é arrancada e a saída delamina; lento, o calor acumula e o disco perde vida. O avanço certo é o que o material aceita, não o que o ciclo gostaria.
- Fixação durante o corte
- A peça está em movimento. A garra precisa prendê-la sem deslocar e sem esmagar a face. Aperto frouxo vira vibração: corte fora de esquadro e lasca no canto. Aperto demais marca o perfil recém-produzido.
- Extração de pó
- Cortar PRFV não produz cavaco, produz pó. Ele precisa ser captado no ponto de corte, com bocal próximo e vazão suficiente — não com exaustão geral de galpão. Pó parado na guia volta como desgaste.
Corte de PRFV não é corte de alumínio
Alumínio é dúctil: a ferramenta cisalha, sai cavaco e a refrigeração corrige o acabamento. PRFV não cede assim: a fibra é abrasiva e a serra desgasta, não cisalha.
- Delaminação na saída
- No fim do corte a fibra não tem material à frente que a segure e é empurrada para fora: a face de entrada parece boa e a de saída está aberta. Resolve-se com apoio na saída e avanço menor, não com disco mais caro.
- Fibra não é isotrópica
- Cortar atravessando a fibra e cortar no sentido dela não dão o mesmo resultado: a manta na superfície segura a borda, a fibra unidirecional solta fio.
- Calor antes da ruptura
- A resina queima antes de a fibra ceder. Borda escura e cheiro de queimado são corte quente — e corte quente volta como trinca na ponta depois do resfriamento.
- Pó de vidro
- Abrasivo, não se dissolve e desgasta guia, garra e trilho. Captação no ponto e EPI fazem parte do corte; não são acessório.
Medida e repetibilidade
O comprimento é programado no painel. O que a máquina repete depende de a peça estar presa do mesmo jeito, de o disco cortar com o mesmo avanço e de a medição seguir a mesma condição.
O erro comum é medir a peça quente, na saída da serra, e comparar com o desenho. O perfil sai aquecido do molde e contrai ao resfriar: medir quente e medir frio dá números diferentes — são referências diferentes, não um erro. Escolha uma e meça sempre nela.
Por que a primeira peça do lote mente
Ela é cortada quando a linha ainda estabiliza: o molde acabou de chegar à temperatura, a tração ainda está na rampa e a velocidade alvo não foi atingida. A peça que sai do regime estabilizado é outra.
A primeira serve para conferir a máquina, não para aprovar o lote. E tolerância não se resolve digitando mais casas decimais: o que a serra sustenta sai do desenho e da seção que omolde define, e fica declarado na proposta.
Quando a serra manual ainda serve
A serra volante existe para produção contínua. Se a sua realidade é outra, ela é custo sem retorno.
- Protótipo e lote piloto
- Enquanto você valida seção, resina e cliente, a linha não roda em regime. Cortar fora da linha com serra manual é mais barato e mais flexível do que manter um periférico parado.
- Volume baixo e muita troca
- Quem troca de perfil toda semana e corta poucas barras por turno não ganha ciclo: ganha mais um equipamento para ajustar a cada troca.
A pergunta não é se a serra volante é melhor. É se a sua linha para para cortar. Se para, ela se paga. Se você entrega em bobina, o fim dalinha é outro equipamento e a serra fica parada.
Perguntas frequentes
Qual comprimento a serra repete, e com que tolerância?+
O comprimento é programado no painel. A tolerância depende de fixação, disco e avanço, e vai declarada na proposta, depois de ver o desenho. Não prometemos número solto — só o que a sua seção sustenta.
A serra corta em ângulo ou em bisel?+
Não no fornecimento padrão: o corte é reto, no comprimento programado. Ângulo exige dispositivo dedicado e vira projeto à parte. Se o produto pede bisel, isso entra antes do orçamento.
A serra vira gargalo em parede grossa?+
Pode virar. O tempo de corte cresce com a espessura, e o ciclo passa a ser a velocidade de tração somada ao tempo de corte. Em parede grossa, disco e avanço errados põem a serra como limitante da linha.
Serve numa linha de outro fabricante?+
Sim, é a maior parte dos pedidos. Conferimos acoplamento, tensão e frequência antes de orçar: a rede aqui é 60 Hz, e a máquina sai para o que você declarar.
O que fica com a fábrica: pó, EPI e NR-12?+
A exaustão e o tratamento do ar são da planta, como o ar comprimido e a obra civil; fornecemos o bocal e a ligação no ponto de corte. A análise de risco e a conformidade com a NR-12 são assinadas pelo responsável técnico da sua planta — nós fornecemos as proteções que ela exigir.
Precisa cortar em movimento?
Envie a seção, a espessura de parede, o comprimento de corte e a velocidade da linha. Devolvemos a configuração e o que a serra exige da fábrica.
Resposta em até 4 horas úteis (horário de Brasília)